Страницы

Популярные сообщения

пятница, 19 февраля 2016 г.

"Метод Научного Тыка" или Как подключить двигатель от стиральной машины.

Всем привет.


Небольшое предисловие.

В моей мастерской работает несколько самодельных станков, построенных на базе асинхронных двигателей от старых советских стиральных машин.


Я использую двигатели как с "конденсаторным" пуском, так и двигатели с пусковой обмоткой и пусковым реле (кнопкой)


Особых трудностей с подключением и запуском у меня не возникало. 
При подключении я иногда пользовался омметром (чтобы найти пусковую и рабочую обмотки).

Но чаще использовал свой опыт и метод "научного тыка" %)))  

Возможно таким заявлением на навлеку на себя гнев "знающих", которые "все и всегда делают по науке" :))). 

Но у меня и такой метод давал положительный результат, двигатели - работали, обмотки не перегорали :).

Конечно, если есть "как и чем" - то нужно делать "как правильно" - это я о наличии тестера и замере сопротивления обмоток.

Но в реальности не всегда так получается, а "кто не рискует ... " - ну вы поняли :).


Почему я об этом говорю ?
Буквально вчера я получил вопрос от своего зрителя, опущу некоторые моменты переписки, оставив только суть:

 Rorsheh ia
У меня из двигателя выходит 3 провода, можете что нибудь подсказать?
----
Я пытался запускать как вы сказали через пусковое реле,(Кратковременно коснулся провода) но через некоторое время работы он начинает дымить и греться. МУльтиметра у меня нет, поэтому не могу проверить сопротивление обмоток(

Безусловно, тот метод о котором я сейчас расскажу - немного рискованный, особенно для человека, который не имеет дела с подобной работой постоянно.

Поэтому нужно быть предельно внимательным, и при первой же возможности проверить результаты "научного тыка" при помощи тестера.

Теперь к делу!  

Сначала вкратце расскажу о типах двигателей, которые использовались в советских стиральных машинках.

Эти двигатели условно можно было разделить на 2 класса по мощности и скорости вращения.

В основной массе активаторных стиральных машин типа "тазик с моторчиком", для привода активатора использовался двигатель 180 Вт, 1350 - 1420 об/мин.


Как правило такой тип двигателя имел 4 раздельных вывода (пусковая и рабочая обмотки) и подключался через пуско-защитное реле или (в совсем старых версиях) через 3-х контактную пусковую кнопку Фото 1.
Фото 1  Пусковая кнопка.

Раздельные выводы пусковой и рабочей обмотки позволяли получить возможность реверса (для разных режимов стирки и предотвращения скручивания белья). 

Для этого в машинах поздних моделей был добавлен простой командаппарат, коммутирующий подключение двигателя.

Встречаются двигатели мощностью 180 Вт, у которых пусковая и рабочая обмотка соединялись в средине корпуса, и на верх выходило только три вывода (фото 2)
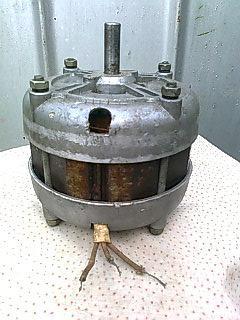

Фото 2  Три вывода обмотки.

Второй тип двигателей использовался в приводе центрифуги, поэтому он имел большие обороты, но меньшую мощность - 100-120 вт, 2700 - 2850 об/мин.

Двигатели центрифуг обычно имели постоянно включенный, рабочий конденсатор. 

Поскольку центрифугу не было необходимости реверсировать, то соединение обмоток как правило делалось в средине двигателя. На верх выходило только 3 провода.

Часто у таких двигателей обмотки одинаковы, поэтому замер сопротивления показывает примерно одинаковые результаты, например между 1 - 2 и 2 - 3 выводом омметр покажет 10 Ом, а между 1 - 3 - 20 Ом. 

В этом случае вывод 2 - будет средней точкой в которой сходятся выводы первой и второй обмоток. 

Двигатель подключается следующим образом: 
выводы 1 и 2 - в сеть, вывод 3 через конденсатор на вывод 1.


По внешнему виду двигатели Активаторов и Центрифуг - очень похожи, так как часто для унификации использовались одинаковые корпуса и магнитопроводы. Двигатели отличались только типом обмоток и количеством полюсов.

Существует и третий вариант запуска, когда конденсатор подключается только на момент пуска, но они довольно редки, мне такие двигатели на стиральных машинах не попадались.

Особняком стоят схемы подключения 3-х фазных двигателей через фазосдвигающий конденсатор, но тут я их рассматривать не буду.


Итак, вернемся к методу, который использовал я, но прежде еще одно небольшое отступление.


Двигатели с пусковой обмоткой  обычно имеют разные параметры пусковой и рабочей обмотки. 

Это можно определить как замером сопротивления обмоток, так и визуально - пусковая обмотка имеет провод меньшего сечения и ее сопротивление - выше, 

Если оставить пусковую обмотку включенной на несколько минут, она может перегореть, 
так как при нормальной работе она подключается только на несколько секунд.


Например сопротивление пусковой обмотки может быть 25 - 30 Ом, а сопротивление рабочей - 12 - 15 Ом.

Во время работы пусковая обмотка - должна быть отключена иначе двигатель будет гудеть, греться и быстро "пустит дым". 

Если обмотки определены правильно, то при работе без нагрузки в течении 10 - 15 минут двигатель может быть слегка теплым.

Но если перепутать пусковую и рабочую обмотки - двигатель также запустится, и при отключении рабочей обмотки - будет продолжать работать. 

Но в этом случае он также будет гудеть, греться и не выдавать положенную мощность.


А теперь переходим к практике. 

Сначала нужно проверить состояние подшипников и отсутствие перекоса крышек двигателя. Для этого достаточно просто покрутить вал двигателя. 
От легкого толчка он должен вращаться свободно, без заеданий, делая несколько оборотов. 
Если все нормально - переходим к следующей стадии.

Нам потребуется низковольтный пробник (батарейка с лампочкой), провода, электро вилка и автомат (желательно 2х полюсный) на 4 - 6 Ампер. В идеале - еще и Омметр с пределом 1 мОм.
Прочный шнурок длинной пол-метра - для "стартера", малярный скотч и маркер для маркировки проводов двигателя.

Для начала нужно проверить двигатель на замыкание на корпус поочередно проверив выводы двигателя (подключив омметр или лампочку) между выводами и корпусом.

Омметр должен показывать сопротивление в пределах мОм, лампочка не должна гореть.

Далее закрепляем двигатель на столе,  собираем цепь питания: вилка - автомат - провода к двигателю. 
Маркируем выводы двигателя, приклеив на них флажки из скотча.

Подключаем провода к выводам 1 и 2, наматываем шнурок на вал двигателя, включаем питание и дергаем стартер.
Двигатель - запустился :)  Слушаем как он работает секунд 10 - 15 и выключаем вилку из розетки.

Теперь нужно проверить нагрев корпуса и крышек. При "убитых" подшипниках будут греться крышки (и слышен повышенный шум при работе), а при проблемах с подключением - более горячим будет корпус (магнитопровод).

Если все в порядке - переходим дальше, и проводим те же эксперименты с парами выводов 2 - 3 и 3 - 1.

В процессе экспериментов двигатель, скорей всего будет работать на 2х из возможных 3х комбинациях подключения - то есть на рабочей и на пусковой обмотке.

Таким образом находим обмотку, на которой двигатель работает с наименьшим шумом (гулом) и выдает мощность (для этого пытаемся остановить вал двигателя, прижимая к нему деревяшку. Она и будет рабочей.

Теперь можно попытаться запустить двигатель при помощи пусковой обмотки. 
Подключив питание к рабочей обмотке, нужно коснуться третьим проводом поочередно коснуться одного и другого вывода двигателя.

Если пусковая обмотка исправна - двигатель должен запуститься. А если нет - то "выбьет автомат" %))).

Конечно этот способ не совершенен, есть риск сжечь двигатель :( и применять его можно только в исключительных случаях. Но меня он выручал много раз.

Лучшим вариантом конечно будет определить тип (марку) двигателя и параметры его обмоток и найти в интернете схему подключения.


Ну вот такая "высшая математика" ;)  А за сим - разрешите откланяться.

Пишите комменты. Задавайте вопросы, и подписывайтесь на обновление блога :).

четверг, 18 февраля 2016 г.

Фрезерование больших плоскостей.

Перезалив статьи от 18.02.16 которая была случайно удалена :(

Всем - привет :) !


Недавно мне пришел вопрос от Виктора Иванова:

Добрый день Марк снимите пожалуйста видео КАК ПРАВИЛЬНО ФРЕЗЕРОВАТЬ ПАЗЫ, ,БОЛЬШИЕ ПОВЕРХНОСТИ,КАК ВЫСТАВЛЯТЬ РАЗМЕР. 400*400 глубиной 10-20мм ,на каких оборотах, как выставит длину фрезы, фрезер ручной очень интересует спасибо.

Поскольку вопросов задано несколько, и они достаточно разные, я решил разделить материал на несколько частей.


В первой части я буду говорить о фрезеровании больших плоскостей (о использовании фрезера для выравнивания плоскости дерева).

В некоторых случаях этот способ может заменить рейсмус, а при торцевом фрезеровании ему вообще нет альтернативы. 

В продолжении - расскажу как фрезеровать пазы, регулировать фрезер, подбирать фрезу и скорость фрезерования.

Видео я снять не обещал, так как есть много тем, которые уже долго ждут своей очереди %), но решил написать статью и по-возможности прояснить ситуацию, ответив на вопросы.
С другой стороны подобные задачи выполняются редко, поэтому и статьи, думаю будет достаточно. 

И так, начнем :)

Сначала нужно прояснить пару моментов - что и как нужно фрезеровать. Фрезерование древесины вдоль и поперек волокон - немного отличается %).

Для торцевого фрезерования очень желательно применять фрезу, режущие кромки которой расположены под острым углом, причем чем острее угол, тем лучше.

Фрезы, у которых режущая поверхность параллельна оси фрезы, будет давать не очень чистую поверхность при торцевом фрезеровании.


Хорошо с такой задачей торцевого фрезерования справляется твердосплавная спиральная фреза (рис. 1), но она имеет малый диаметр и стоит достаточно дорого.

Рис. 1  Спиральная твердосплавная фреза.
В качестве фрезы можно использовать твердосплавное сверло Форстнера с хвостовиком 8 мм, диаметром 15 - 18 мм, у которого удалены центр и подрезающие ножи.

Для фрезерования вдоль волокон можно использовать обычную фрезу с твердосплавными напайками (рис. 2 и 3).

Второй момент - диаметр фрезы.

Тут работает принцип - чем больше - тем лучше. Большая фреза позволяет снимать несколько сантиметров материала за один проход, но требует большей мощности и жесткости фрезера.

Кроме того, если диаметр фрезы превышает 20 - 25 мм, то желательно уменьшить обороты фрезера до 22 000 - 25 000 об/мин,

а следовательно фрезер должен быть мощным (не менее 1200 - 1500 Вт), и иметь возможность регулировки оборотов.

Поэтому нужно подбирать диаметр фрезы и размер стружки исходя из класса имеющегося фрезера.

Третий момент - тип фрезы.

Для малого фрезера лучше использовать "пальчиковую"

цилиндрическую фрезу диаметром 12 - 16 мм.(Рис. 2).
Рис. 2  Пальцевая фреза с напайками.


Если мощность фрезера позволяет - то лучше использовать
Т - образную (грибковую) фрезу диаметром 20 - 35 мм. (Рис. 3).

Рис. 3  Т- образная фреза (грибок)

Для подобных операций я использую грибковую фрезу Ф 32 и высотой 10 мм.

Поскольку найти специальную фрезу для таких операций довольно сложно, то я "доработал" пазовую фрезу с подшипником.

Я снял подшипник фрезы и срезал ось подшипника. Кроме того на нижних углах напаек я снял фаски.

Вместо фасок можно (даже лучше) закруглить края напаек с радиусом R ~ 3 - 5 мм.

Фреза с радиусными краями позволяет получить более гладкую поверхность без резких ступенек между проходами, поскольку фрезерование с множественными проходами не позволяет получить абсолютно ровную поверхность (как после фуганка или рейсмуса).


С фрезером и фрезами - разобрались. Теперь нужно определиться с дополнительной оснасткой - кареткой и направляющими для фрезеровки.

Вариантов каретки и направляющих может быть очень много - от металлической П - образной пластины с пазом и 2х ровных досок, закрепленных на верстаке, до направляющей из орг.стекла (позволяющей видеть зону обработки) и рамы из алюминиевых профилей, с системой крепления и подъема заготовки.

Я рассмотрю наиболее простой вариант, который можно сделать легко и тут же приступить к работе, а более навороченные варианты - можно найти в интернете, достаточно набрать в поисковике - "выравнивание плоскости - фрезером" или "planer - hand router".

Существует 2 варианта направляющей системы.

Первая - более простая, использует верстак в качестве рабочей плоскости, на которой находится (и может быть закреплена) заготовка, а фрезер с П - образной кареткой двигается над заготовкой.

По сути вся система может состоять только из одной каретки.


Такая конструкция собирается за пару минут, и подходит для предварительной обработки, но точность и повторяемость изделий в данном случае не высока.

Более сложная схема представляет собой изделие, состоящее из минимум 2х элементов:
собственно - каретки и базы, имеющей направляющие, по которым двигается каретка.


Причем фрезер может двигаться по каретке                                                                        
или двигаться вместе с кареткой.
Первый вариант - больше подходит для больших деталей, второй - соответственно для "мелочи".
Иногда база имеет элементы для крепления детали.  
 
 Вот собственно и вся "технология". Вариантов - может быть очень много
 и я думаю каждый мастер придумает как решить задачу в своем случае :).


А на этом на сегодня - все. Задавайте вопросы.

Пишите комментарии. 

Подписывайтесь на блог (форма подписки - вверху страницы ;)  

пятница, 5 февраля 2016 г.

Подъемник для установки дверей и перемещения мебели.


    Всем - Привет :)


   Эта статья будет дополнением к моему видео:  


    Во времена СССР все было дефицитом, но наша промышленность и торговля иногда баловала нас интересными новинками. 
В конце 80-х я приобрел ролики для перемещения мебели, о которых говорил в своем видео.
    На упаковке к роликам было нарисовано устройство - "подъемник", которое позволяло приподнять мебель, для того чтобы подставить под него ролики, но в комплекте оно не продавалось :(.
С этим устройством я уже был знаком по картинкам в иностранных каталогах посылторга "ОТТО", "Quelle","Neckermann".
Поэтому я решил повторить конструкцию, внеся в нее некоторые изменения - увеличив диаметр роликов и "ход" педали, а также изменив конструкцию подъемной скобы - которую сделал из сваренных между собой кусков железного уголка.

Конструкция подъемника достаточно проста. Детали соединены между собой сваркой.
Колеса и подъемную скобу - удерживают штифты из проволоки Ф 2 и 3,5 мм.

  1. Опорная площадка 40 х 50 х 4.
  2. Стержень Ф 12 мм.
  3. Шарнир, сваренный из 2х кусков уголка (стенка 4 мм) в виде квадрата.
  4. Сварной шов.
  5. Скоба - уголок 35 х 35 х 4, длиной 70 мм.
  6. Колесо Ф 45 мм, шириной 22 мм. Капролон (полиамид)
  7. Ось - пруток Ф 12 мм.
  8. Шайба.
  9. Ребро жесткости - пластина 4 х 20. 
Передняя часть подъемной скобы (уголка) сточена под углом таким образом, чтобы кромка имела толщину 2 мм. Это сделано для того, чтобы было легче подкатывать подъемник под мебель.


Рис.1  Общий вид.

Я даю только примерные размеры, так как каждый мастер будет исходить из своих возможностей и задач.

Рис.2  Размеры подъемника.

В последствии обнаружилось еще одно применение для мебельного подъемника - оказалось им очень удобно поднимать двери при установке на разъемные петли. 

Причем учитывая соотношение плечей рычага - ми довольно легко поднимать тяжелые двери весом в несколько десятков килограмм.
А наличие больших роликов и подвижного соединения подъемной скобы с рычагом - позволяет легко перемещать дверь в трех плоскостях, легко попадая на шарниры петель.

Конечно такая конструкция очень удобна при установке дверей и перемещении мебели, но не каждый мастер может ее легко повторить.

Поэтому я разработал более простой вариант Рис.3, сделать который сможет даже начинающий мастер.

Для его изготовления понадобится доска толщиной 20 мм, железная пластина 4 х 40 и кусок черенка (ручки) от лопаты, диаметром 40 мм, который нужно перерезать вдоль.

       1. Площадка - подъемный рычаг.
       2. Шуруп 4 х 40.
       3. Винт с потайной головкой 4 х 30.
       4. Пластина 4 х 40 х 120.
       5. Опора (разрезанный черенок от лопаты)

  
Рис. 3  Простой подъемник.
   
Передняя сторона деревянного рычага срезана под углом, таким образом, чтобы при наклоне подъемника вперед - железная пластина касалась пола. Таким образом можно будет поднимать двери, которые имеют зазор от пола 5 мм.

Железная пластина изгибается таким образом, чтобы рабочий край был параллелен полу (при полном наклоне вперед).


Рис. 4  Вид с боку.


Ну вот вроде и все нюансы.

Если есть вопросы - задавайте.

А также комментируйте, подписывайтесь и делитесь статьей в социальных сетях.

На этом на сегодня - все. Всем - спасибо за внимание :).


понедельник, 18 января 2016 г.

Мастерская 3.0 Как выбрать УШМ (болгарку).


         Всем привет !

Продолжаю тему комплектации мастерской.
         
Начало темы здесь:
  http://alffisher.blogspot.com/2015/07/blog-post_18.html: 

У домашнего мастера, вне зависимости, мастерит он на балконе или работает в мастерской, гараже либо на даче, есть, как правило, 2 основных направления: 
      -  работа с деревом
      -  работа с металлом.

Конечно есть еще электрика, сантехника, ремонт машины и т.п. Но первые 2 пункта пожалуй самые важные.

Поэтому сегодня я буду говорить о 
втором по важности инструменте для работы с металлом - Угловой Шлифмашине (болгарке). 

Название "Болгарка", так распространенное на просторах бывшего союза, 
пошло от поставлявшегося в СССР с конца 70х годов инструмента, произведенного в Болгарии, 
по лицензии фирмы  Allgemeine Elektrizitdts-Gesellschaft  (AEG), на заводе  Элпром-Ловеч. 

Именно поэтому 500-600 Ваттные инструменты ранних моделей (Фрезера и УШМ) АEG и Eltos - Sparky - похожи, как братья-близнецы.

По прошествии некоторого времени была создана торговая марка «ELTOS», успешно функционировавшая до 1996 года, после чего марка была куплена германской фирмой «SPARKY»


 Кстати на западе УШМ более известны как FLEX.  

Первую болгарку изобрели в конце 20-ых годов прошлого века два немца: Херман Акерманн и Херман Шмитт.


Модель 1954 года - DL 9


Современная шлифмашина FLEX

А еще УШМ называют "фортуна".
Так этот инструмент называли рабочие в британских доках.
Диски в те времена были без армировки ...


Итак, при работе с металлом, вторым инструментом после дрели, является УШМ. 
А если в мастерской есть сварочный аппарат, то без шлифмашины просто не обойтись.


              Какую УШМ выбрать?

На рынке представлено огромное количество угловых шлифмашин, 

от мини-УШМ, с диаметром круга 80 мм, 

обычных "одноручных" с кругом, Ф 115 - 125,

до "двуручных" с кругом, Ф 150 - 230 и даже Ф 250 мм. 


Несколько слов по условному делению на классы -
по диаметру круга :


    Легкие одноручные 
  • Ф круга -115 мм, мощность 500 - 800 Вт - зачистная машина, которую возможно использовать для резки, но из-за малого диаметра круга она имеет недостаточную глубину реза, отрезной круг быстро стачивается. Можно рекомендовать в исключительных случаях.
  • Ф круга -125 мм, мощность 560 - 1500 Вт, 10 000 - 11 500 об/мин, из-за высокой окружной скорости, близкой к 75 м/сек - эффективна для резки металла. Самая часто используемая шлифмашина, которая покупается первой.
  
   Средние, двуручные
  • Ф круга -150 мм, мощность 900 - 1600 Вт, 9500 об/мин. Двуручная шлифмашина. Как правило имеет заднюю рукоятку с пусковой кнопкой, вынесенную за пределы корпуса.  Из-за большого диаметра корпуса не позволяет работать одной рукой, обхватывая УШМ за корпус.  Возможно купить в третью очередь, чтобы "дорабатывать" сточенные круги после 230й УШМ.
   
   Тяжелые, двуручные
  • Ф круга -180 мм, мощность 1800 - 2200 Вт, 8500 об/мин. Двуручная зачистная машина, из-за малого диаметра круга (малого размера ограждения) больше подходит для работы щетками, зачистными и лепестковыми кругами, но не очень эффективна для резки, так как имеет на 25 мм меньшую глубину реза по сравнению с  230й  шлифмашиной.
  • Ф круга  230 мм, мощность 1800 - 2600 Вт, 6500 об/мин. Полноценная Двуручная УШМ для тяжелых работ на стройке и работ с металлом.

Самой универсальной является одноручная шлифмашина, мощностью 700 - 900 Вт 
и кругом Ф 125 мм. 

Легкая, имеющая достаточную мощность для большинства работ по шлифовке, зачистке сварочных швов, резке металла и работе алмазным кругом.

Не смотря на то, что в классе одноручных шлифмашин можно встретить и 125 мм. "монстров",
мощностью 1500 Вт, 
и совсем маленькие, маломощные УШМ с кругом Ф115 мм, 
лучшим выбором будет именно такая УШМ.

В качестве первой (а в процессе развития мастерской мастер как правило не ограничивается одной шлифмашиной, и покупает еще несколько). 


Я рекомендую простую УШМ без регулировки оборотов и плавного пуска 
(эти опции могут присутствовать во второй или третьей шлифмашине :).


Например я при (сварочной) работе с металлом обычно использую 3 - 4 УШМ :

  • отрезной круг Ф 125 х 1,2 мм
  • зачистной круг
  • щетка по металлу
  • лепестковый круг


Плавный пуск необходим машинам среднего и тяжелого класса, особенно при работе с тяжелыми шлифовальными чашками и зачистными кругами.


Регулировка оборотов нужна при шлифовании дерева и пластиков шлифовальными тарелками (с наждачкой на липучке), работе дисковыми и чашечными щетками, лепестковыми цилиндрическими шлифовальными кругами. 


Выбор бренда - такой же как и при выборе другого инструмента: чем дороже инструмент, тем он как правило качественней, 
удобней в работе, имеет больший ресурс работы и в конечном итоге обходится дешевле.

Для себя в качестве первых шлифмашин я выбрал Макиту и Хитачи, но в мастерской на "вторых ролях" работают еще и Риоби, Кресс, Ребир и даже Декстер.


Несколько слов о "одноручности" УШМ. 

Эта классификация весьма условна, 
так как некоторые работы (зачистка, снятие фасок) - возможно выполнять, удерживая шлифмашину одной рукой.

Но большинство работ по шлифовке, зачистке, работе металлическими щетками 
и особенно по резке,  выполняются двумя руками.


О технике безопасности при работе УШМ - написано очень много, 

но тем не менее находятся индивидуумы, которые работают без очков и перчаток, 
снимают защитный кожух, 
устанавливая круг бОльшего диаметра.

Используют вместо армированного круга - пильный диск по дереву (!!!). 
    
Также можно встретить способ резки металла - 
"искрами от себя".

На ютуб есть видео авторов, 
убеждающих что "это самый правильный и безопасный (!?) способ" 
    
Подобные "эксперименты" часто заканчиваются очень печально.

Достаточно набрать в поиске Гугл "травмы от УШМ, картинки" - чтобы пропало желание так экспериментировать :(.


Но если соблюдать основные правила -
работа УШМ будет относительно безопасной.


Никогда не снимать кожух! 

Вообще никогда. 

Даже под страхом расстрела :) 

Это самое основное правило.


Дальше - проще:


1. По возможности Не находиться в плоскости реза. Защитный кожух закрывает верхнюю зону, но при разрушении диска осколки легко могут рикошетить и лететь в сторону оператора. 


2. Надежно фиксировать обрабатываемую деталь. Использовать тиски, струбцины, прижимы.


3. Всегда надевать очки, а лучше очки и маску. 


4.  Не работать в трикотажных синтетических перчатках. Материал должен быть гладким и стойким к искрам, 

по возможности не горючим. (гладкая кожа или кожа с тканевыми Х/Б или брезентовыми вставками)

5. Одевать закрытую одежду (Х/Б или брезентовую робу и т.п.) Пользоваться наушниками и респиратором.


6. Удерживать УШМ (при горизонтальном положении круга) по схеме:

 - левая рука на дополнительной рукоятке, правая - на корпусе (основной рукоятке),

работа правой стороной круга (если смотреть сверху), "искрами на на себя", 
не в буквальном смысле, конечно %), но так, чтобы тянущий момент был направлен в сторону, противоположную оператору (в этом случае искры летят к оператору).

В таком положении, при ударе или заклинивании круга, УШМ дергает вперед - поэтому удар легче компенсировать руками.

При резе сверху вниз (вертикальное положение круга), желательно находится с правой стороны УШМ.


В этом случае руки не попадают в плоскость вращения диска, а открытая часть кожуха, 
(со стороны гайки), 
обращена в противоположную от оператора сторону), но для этого придется изменить положение рук: взявшись за дополнительную рукоятку - правой рукой, а за основную (или корпус) - левой.

Удобно пользоваться УШМ с поворотной задней рукояткой.

7. Подбирать тип диска в соответствии с обрабатываемым материалом, 

не пользоваться отрезными дисками после удара или заклинивания. 

8. Использовать диски только штатного или меньшего диаметра. 


9. При работе с металлической щеткой использовать очки, плотную одежду, перчатки. 

Щетка во время работы теряет щетину, 
проволока летит с большой скоростью и может нанести травму. Не превышать максимальные обороты, указанные на щетке. 

10. В рабочей зоне (впереди и по бокам) не должно быть ничего, что может быть захвачено диском УШМ - проводов, тросов, веревок и т.п.


11. Не ставить на УШМ (даже на одноручную 115 - 125) пильный диск от циркулярной пилы.


В отличии от ручной электропилы, диск которой вращается навстречу материалу, а пила имеет опору (платформу),  
УШМ без опоры на материал, при заклинивании диска удержать нереально. 


Если необходимо делать большое количество резов (арматура, трубы, металлопрокат и т.п.) - пользоваться стойкой для УШМ.


Даже простая самодельная стойка с простейшим упором для детали - существенно снижает риск перекоса, заклинивания и разрушения круга. 

В выборе отрезного круга всегда нужно отдавать предпочтение качественному фирменному кругу. Причем тонкий круг часто имеет больший ресурс, чем толстый.


P.S. Если можешь сделать работу маленькой болгаркой - никогда не бери большую. 


Мелкая, 125мм болгарка подходит для 90% работ. Большую - 230мм нужно использовать только для резки камня, бетона, труб большого диаметра и больших металлоконструкций.

                     - -                 

                 
 На этом я заканчиваю сегодняшний рассказ о УШМ.

 В следующей статье я расскажу о выборе точила (заточного станка),

 и о том, как сделать точило в домашних условиях,  используя простой инструмент  и доступные материалы. 

         На этом все. 


Задавайте вопросы и пишите комментарии. 

Делитесь в соцсетях и добавляйте себе :)